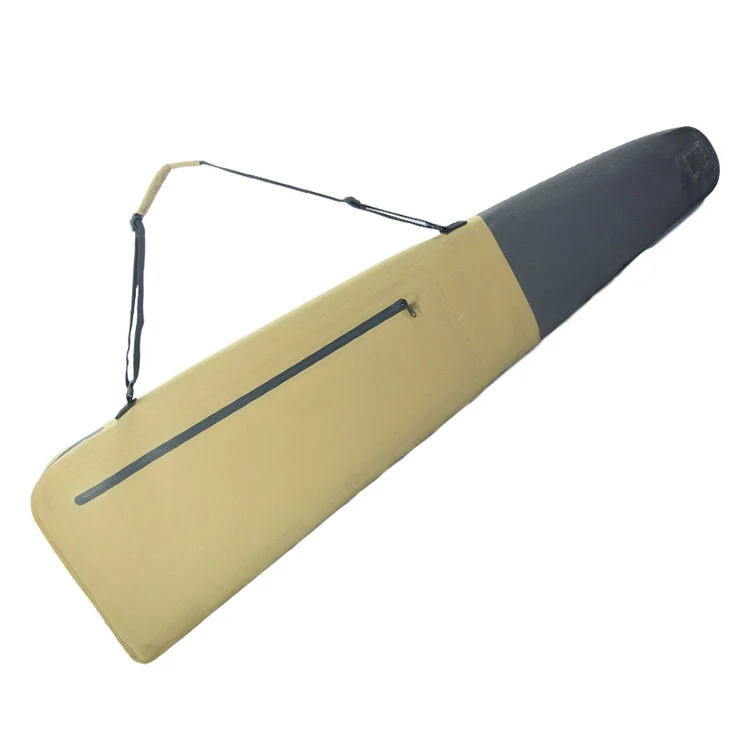
Ang mga parameter ng welding — power, electrode pressure at dwell time — ay itinakda at itinatala para sa bawat papasok na batch ng tela, at ang isang sample ng unang artikulo ay mapanirang nasusubok sa pagsisimula ng bawat produksyon. Ang mga curved welds sa buttstock radius ay peel-tested bilang isang hiwalay na seksyon. Available ang mga talaan ng parameter para sa mga file ng kalidad ng OEM.
Ang weldability ay depende sa molecular polarity. Malinis na hinangin ng TPU at PVC; polyethylene at polypropylene ay non-polar at hindi maaaring RF welded; ang uncoated nylon o polyester ay nangangailangan ng weldable laminate. Ang 840D woven base ay nagdadala ng abrasion resistance at ang TPU laminate ay nagbibigay ng parehong waterproof barrier at ang weldable layer.
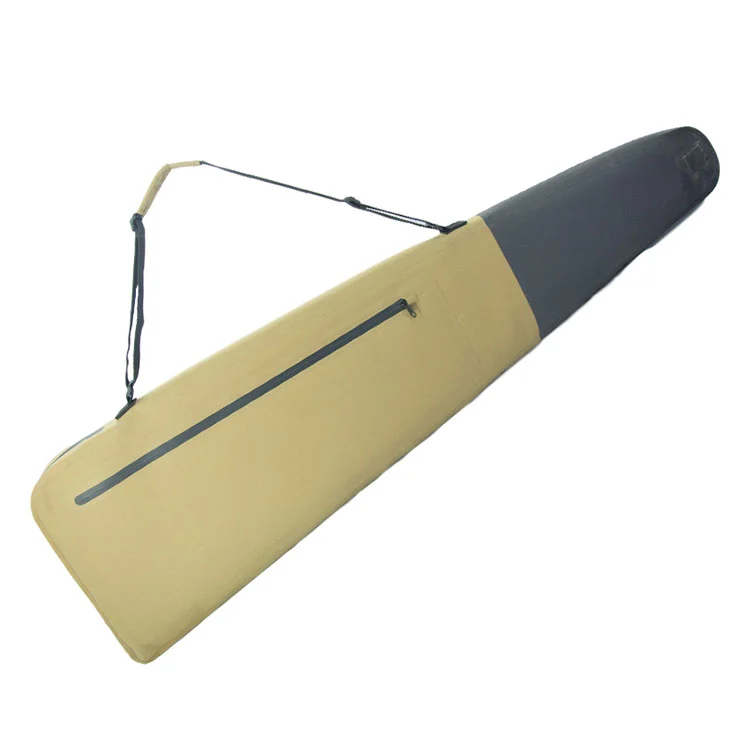
One-piece welded shell na nagpapakita ng chambered profile at welded pocket
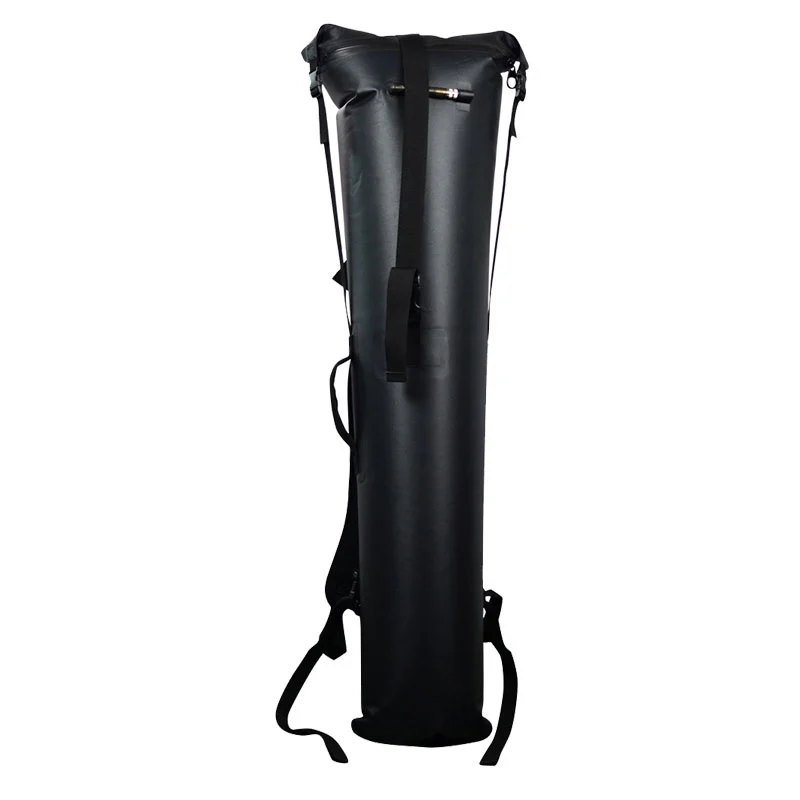
Ang isang cylindrical dry bag ay isang tuwid na tahi na paulit-ulit. Ang isang chambered gun case ay hindi.
| Tampok | Kinahinatnan ng Welding |
| Bilog na buttstock chamber | Curved weld path; electrode tooling na hugis sa radius |
| Tapered barrel chamber | Ang lapad ng weld ay dapat manatiling pare-pareho habang lumiliit ang panel |
| Flat na 8 cm na profile | Dalawang malalaking mukha ang nagtatagpo sa isang makitid na gilid na weld kaysa sa isang pinagsamang tubo |
| Welded accessory na bulsa | Ang pangalawang operasyon ng weld sa isang na-welded na mukha |
| Ang siper ay hinangin sa tahi | Ang magkakaibang mga materyales ay pinagsama sa parehong operasyon |
| Strap anchor patch | Hybrid welding sa mga posisyon ng point-load |
Ang bawat isa sa mga iyon ay isang hiwalay na tooling at parameter na desisyon. Ito ang dahilan kung bakit ang isang chambered HF-Welded Gun Case ay nagdadala ng mas mataas na gastos sa pagpapaunlad kaysa sa isang tubo at kung bakit namin banggitin ang tooling nang tahasan sa halip na itiklop ito sa isang presyo ng yunit.
Ang dalas ay naayos ng kagamitan. Ang lahat ng maaaring magkamali ng operator ay nasa tatlong setting, na itinatag para sa bawat papasok na batch ng tela at naitala.
| Variable | Function | Kung Masyadong Mababa ang Itakda | Kung Masyadong Mataas ang Itinakda |
| kapangyarihan | Rate ng pagbuo ng init sa joint | Under-fused; malinis na naghihiwalay ang tahi | Nasusunog o naninipis ang materyal sa hinang |
| Presyon ng elektrod | Pinagsama-samang pinalambot ang mga layer | Hindi kumpletong pagsasanib sa lapad ng weld | Inilipat ang materyal; weld thins |
| Oras ng tirahan | Kabuuang enerhiya sa kasukasuan | Malamig na hinang na may mahinang lakas ng bono | Overheating at pagkasira |
Ang paglamig sa ilalim ng presyon ay ang ika-apat na hakbang at ang pinakamadalas na nilaktawan sa murang produksyon. Ang pagpapakawala ng electrode bago muling tumigas ang fused polymer ay nag-iiwan ng dugtong na mukhang tama at nababalat sa ilalim ng pagkarga.
Ang proseso ay nakasalalay sa molecular polarity. Ang isang polimer na may dipole ay tumutugon sa alternating field at nagpapainit sa loob; ang isang non-polar polymer ay hindi tumutugon sa lahat, kahit anong kapangyarihan ang inilapat.
| materyal | RF Weldable | Tandaan |
| TPU | Oo | Malakas na polar; malinis na hinang - ang SL-E603 shell |
| PVC | Oo | Malakas na polar; welds na rin, mas mababang gastos, mas mabigat |
| Pinahiran ng PU | Nag-iiba | Depende sa coating formulation at kapal |
| Polyethylene | Hindi | Non-polar; nangangailangan ng hot-air o ultrasonic na pamamaraan |
| Polypropylene | Hindi | Non-polar; hindi RF weldable |
| Walang patong na nylon o polyester | Hindi | Ang base na tela lamang ay hindi maaaring welded |
Ito ang dahilan kung bakit tinukoy ang shell bilang TPU-laminated kaysa bilang isang habi na tela. Ang 840D woven base ay nagdadala ng abrasion resistance; ang TPU laminate ay parehong waterproof barrier at ang layer na ginagawang posible ang welding.
| Mapanirang pagsusuri sa balat:sa isang sample na hinangin nang tama ang tela ng magulang ay napunit bago maghiwalay ang hinang. Ang isang tahi na bumubukas nang malinis sa kahabaan ng weld line ay nagpapahiwatig ng hindi sapat na enerhiya sa joint at nagti-trigger ng pagsusuri ng parameter bago magpatuloy ang produksyon. Gumagana ito sa simula ng bawat pagpapatakbo ng produksyon, at ang mga talaan ay magagamit para sa mga file ng kalidad ng OEM. |
| Failure Mode sa isang Stitched Case | Sa isang Welded Shell |
| Ang seam tape ay umaangat pagkatapos ng init at paghuhugas | Walang tape |
| Muling nagbubukas ang mga butas ng karayom habang tumatanda ang malagkit | Walang mga butas na umiiral |
| Maluwag ang pag-stitching sa ilalim ng vibration | Walang tahi sa waterproof body |
| Ang pocket seam ay tumutulo pagkatapos matahi sa shell | Ang bulsa ay hinangin sa isang tuloy-tuloy na mukha |
| Ang mga strap na anchor ay tumagos sa hadlang | Ang mga anchor ay hinangin sa mga patch ng reinforcement |
| Ang agresibong paglilinis ay nakakataas ng gilid ng tape | Maaaring kuskusin at i-hose ang shell |
| item | Pagtutukoy |
| Modelo | SL-E603 |
| Uri ng produkto | Ganap na welded waterproof rifle case |
| Sukat | 122 × 30 × 8 cm (tinatantya) |
| Timbang | tinatayang 1.1 kg (tinantyang) |
| Panloob na kapasidad | tinatayang 25–30 L |
| Materyal na shell | 840D TPU na nakalamina na tela |
| Konstruksyon | RF welded, one-piece body |
| Uri ng tahi | High-frequency welded, heat-sealed na mga gilid |
| Hindi tinatagusan ng tubig rating | IPX7 |
| Pagsara | Hindi tinatagusan ng tubig siper |
| Accessory na bulsa | 1 welded na hindi tinatagusan ng tubig na may zipper na bulsa |
| Profile | Rounded buttstock chamber, tapered barrel chamber |
| dalhin | Nai-adjust na naaalis na strap ng balikat + pinalakas na hawakan |
| Mga kulay | Khaki / Black / Army Green, two-tone |
| Pagkatugma ng baril | Pangangaso, bolt-action, mga taktikal na riple; mga baril |
| MOQ | 300 pcs |
| Sample ng lead time | 7–10 araw |
| Oras ng lead ng produksyon | 30–45 araw |
| OEM / ODM | Sinusuportahan |
| Pinagmulan | Tsina |
| Pagpipilian | Mga Tala |
| Custom na haba ng katawan | Ang bagong kagamitan sa elektrod ay binuo kung kinakailangan |
| Profile ng silid | Buttstock radius at barrel taper adjustable |
| Materyal na shell | 840D TPU standard; 500D PVC tarpaulin na alternatibo |
| Walang PVC na detalye | TPU construction sa kabuuan |
| Welded logo patch | Inilapat nang walang butas sa shell |
| Pagsasaayos ng bulsa | Sukat, posisyon, o pangalawang welded na bulsa |
| Hati ang kulay | Dalawang-tono na welded panel sa anumang kumbinasyon |
| Dokumentasyon ng parameter | Ang mga rekord ng welding ay ibinibigay para sa mga de-kalidad na file |
1. Papasok na inspeksyon ng tela at pagsubok sa weldability sa batch
2. Welding parameter setup — kapangyarihan, presyon, dwell na naitala sa bawat batch
3. First-article weld sample at mapanirang pagsusuri sa balat
4. Precision cutting ng mga panel sa chambered development
5. RF welding ng buttstock chamber radius
6. RF welding ng tapered barrel chamber at edge seams
7. Welded attachment ng accessory pocket at zipper seam
8. Hybrid welding ng strap anchors at handle mounts
9. Pag-verify ng immersion laban sa kundisyon ng IPX7
10. Panghuling inspeksyon at pag-export ng packing
| Suriin | Pamamaraan | Dalas |
| Materyal na weldability | Trial weld sa papasok na batch | Bawat batch |
| Talaan ng parameter | Power, pressure, dwell log | Bawat batch |
| Unang-artikulo alisan ng balat | Mapanirang alisan ng balat sa isang sample weld | Simula ng bawat pagtakbo |
| Weld hitsura at gilid kahulugan | Visual, nasa proseso | tuloy-tuloy |
| Weld width consistency | Sinusukat laban sa aprubadong sample | Sampling |
| Curved-section weld | Visual sa buttstock radius | 100% |
| Tapos na ang integridad ng tubig | Immersion check | Alinsunod sa naaprubahang sampling plan |
| Pagsubok | Pamamaraan | kinalabasan |
| Pinagtahian ng balat | Mapanirang alisan ng balat sa isang welded sample | Napunit ang tela ng magulang bago ang paghihiwalay ng tahi |
| Curved weld integrity | Peel test partikular sa buttstock radius | Hawak nang pantay sa straight-section welds |
| IPX7 immersion | Ang selyadong kaso ay inilubog sa 1 m sa loob ng 30 minuto | Walang pagpasok sa anumang welded seam |
| Pagkapagod ng tahi flex | Paulit-ulit na pagbaluktot sa weld line | Walang basag o paghihiwalay |
| Paglaban sa hydrolysis | Pinahabang mainit na mahalumigmig na pagkakalantad | Walang paglambot ng tahi o delamination |
| Mababang-temperatura na integridad | Binaluktot pagkatapos ng 12 oras sa -20 °C | Ang mga tahi ay buo; walang brittle fracture |
| Scrub at hose | Paulit-ulit na agresibong paglilinis ng mga lugar ng tahi | Walang pagkasira; walang tape edge para iangat |
| Anchor patch pull | Sustained load sa welded strap patch | Walang paghihiwalay ng welded patch |
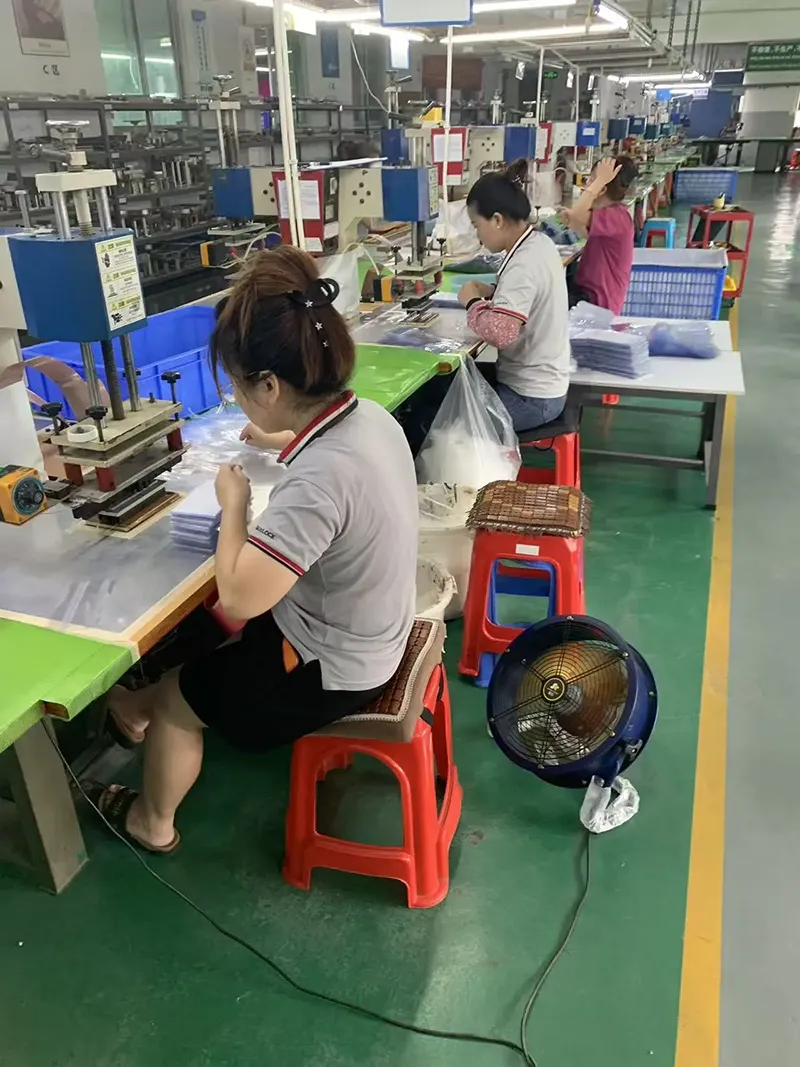
Ang high-frequency welding ay capital equipment sa halip na isang subcontracted na operasyon. Ang aming mga welding lines ay tumatakbo sa loob ng bahay sa Dongguan, China at Ho Chi Minh City, Vietnam, ang electrode tooling ay binuo sa loob ng bahay para sa mga custom na hugis, sinusubok ang weldability sa bawat papasok na batch, at ang welding line at proseso ng inspeksyon ay bukas sa pag-audit ng mamimili.
Gusto ng brand ng mas malalim na buttstock chamber para sa mga baril na may adjustable combs, na nagpabago sa weld radius sa halip na isang dimensyon lamang. Bumuo kami ng bagong electrode tooling para sa binagong curve at na-peel-test ang curved section partikular bago ang pag-apruba, dahil ang curved weld ay kung saan unang nagpapakita ng error sa tooling. 450 pcs, 47 araw kasama ang tooling.
Ang kanilang compliance team ay nangangailangan ng welding parameter records bawat batch kasama ng immersion report, na dati nang tinanggap ang verbal assurance ng isang supplier. Nagbigay kami ng naka-log na power, pressure, at dwell figure kasama ang kargamento at ang mga resulta ng first-article peel. 600 pcs, 43 araw.
Ang mga kinakailangan sa merkado ay ganap na pinasiyahan ang PVC. Sumusunod na ang karaniwang 840D TPU construction, at kinumpirma namin ang dokumentasyon ng materyal na komposisyon sa pamamagitan ng supply chain sa halip na palitan ang anuman. 350 pcs, 42 araw.
"Ang mga curved welds ay kung saan malalaman ang isang supplier. Sinuri mo ang seksyong iyon nang mag-isa at ipinakita sa amin ang resulta."
— Product Engineer, Hunting Brand
"Ginawang dokumento ng mga talaan ng parameter bawat batch ang isang claim. Huminto ang aming team sa pagsunod sa pagtatanong pagkatapos noon."
— Quality Manager, Importer
"Kung mapunit ang tela bago ang tahi, wala nang dapat pagtalunan. Iyon ang pagsubok na nakakumbinsi sa amin."
— Sourcing Lead, Distributor ng Kagamitang Panlabas
Ang isang electromagnetic field sa 27.12 MHz ay binabaligtad ang polarity nang humigit-kumulang 27 milyong beses sa isang segundo. Ang mga polar molecule sa TPU ay nagtatangkang mag-realign sa bawat pagbaliktad, at ang panloob na friction ay bumubuo ng init sa buong kapal ng joint nang sabay-sabay. Sa ilalim ng presyon ng elektrod ang mga pinalambot na layer ay nagsasama at muling nagpapatibay bilang isang tuluy-tuloy na seksyon.
Ang tubo ay isang tuwid na tahi na inuulit. Ang shell na ito ay may isang curved buttstock chamber na nangangailangan ng tooling na hugis sa radius, isang tapered barrel chamber kung saan ang weld width ay dapat na manatiling pare-pareho habang lumiliit ang panel, isang welded pocket na inilapat sa isang welded na mukha, at isang zipper na hinangin sa seam. Ang bawat isa ay isang hiwalay na tooling at parameter na desisyon.
Mapanirang pagsusuri sa balat. Sa wastong hinang, mapunit ang tela ng magulang bago maghiwalay ang tahi. Ang isang malinis na paghihiwalay sa kahabaan ng weld line ay nangangahulugan ng hindi sapat na enerhiya at nagti-trigger ng pagsusuri ng parameter bago magpatuloy ang produksyon.
Power, electrode pressure, at dwell time, itinakda sa bawat papasok na batch ng tela at naitala. Ang paglamig sa ilalim ng presyon ay ang ika-apat na hakbang at ang pinakamadalas na nilaktawan sa murang produksyon — ang pagpapakawala ng electrode nang maaga ay nag-iiwan ng dugtong na mukhang tama at nababalat sa ilalim ng pagkarga.
Hindi. Ang proseso ay nangangailangan ng molecular polarity. TPU at PVC weld well; polyethylene at polypropylene ay non-polar at hindi maaaring RF welded sa lahat. Ang uncoated na nylon o polyester ay nangangailangan ng weldable laminate. Sinusubukan ang weldability sa bawat papasok na batch.
Oo, sa aming sariling mga linya sa Dongguan, China at Ho Chi Minh City, Vietnam, na may electrode tooling na binuo sa loob ng bahay. Ang welding line at proseso ng inspeksyon ay bukas sa pag-audit ng mamimili.
Pag-angat ng seam tape, pagbubutas muli ng mga butas ng karayom habang tumatanda ang pandikit, maluwag ang pagkakatahi sa ilalim ng panginginig ng boses, tumutulo ang mga tahi sa bulsa kung saan natahi sa shell, at mga strap na anchor na tumutusok sa hadlang. Wala sa mga failure mode na iyon ang umiiral sa isang welded shell.
Oo. Nang walang seam tape na iaangat, hinahayaan ng mga welded seam ang paglilinis na makakasira sa naka-tape na case — kapaki-pakinabang pagkatapos ng asin, banlik, o pagkakalantad ng dugo.
Hindi. Pagkatapos ng labindalawang oras sa -20 °C ang mga tahi ay nanatiling buo at nababaluktot na walang malutong na bali sa weld line.
Oo. Ang karaniwang 840D TPU construction ay walang PVC, at ang dokumentasyon ng materyal na komposisyon ay maaaring ibigay sa pamamagitan ng supply chain para sa mga merkado na nangangailangan nito.
Oo. Ang electrode tooling ay binuo sa loob ng bahay para sa mga custom na haba, mga profile ng chamber, welded reinforcement, at mga patch ng logo. Ang tooling ay tahasang sinipi sa halip na i-fold sa presyo ng unit.
MOQ 300 pcs, mga sample sa loob ng 7–10 araw, produksyon sa loob ng 30–45 araw, sinipi EXW, FOB, o CIF, na may tooling development na sinipi bawat proyekto at welding parameter documentation na available para sa mga de-kalidad na file.
Address
88, Fenggang Section ng Dongshen Road, Fenggang Town, Dongguan City, Guangdong Province, China
Tel